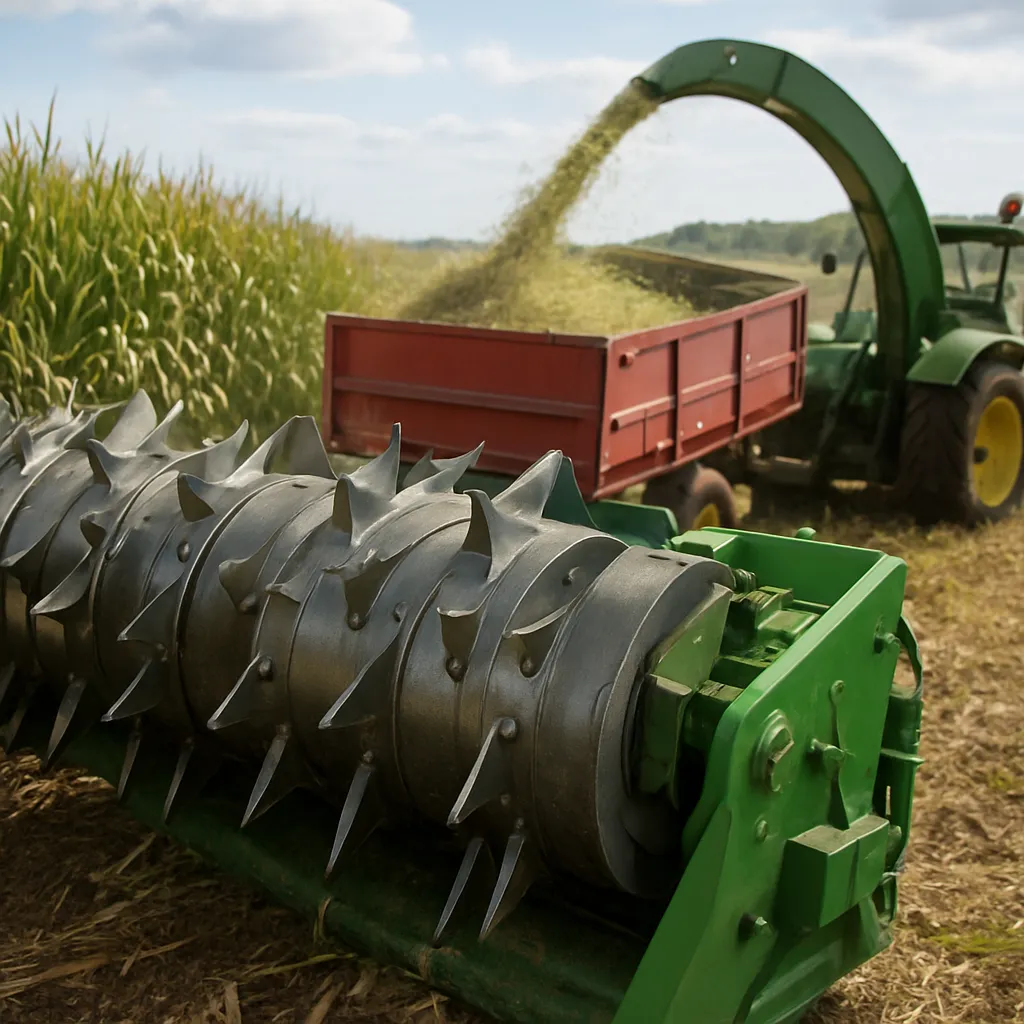
Noże bębna tnącego sieczkarni to jeden z kluczowych elementów decydujących o jakości cięcia, wydajności maszyny i zużyciu paliwa. Ich stan wpływa bezpośrednio na długość sieczki, płynność podawania materiału oraz obciążenie całego układu napędowego. W praktyce dobrze dobrane i prawidłowo obsługiwane noże pozwalają ograniczyć straty, poprawić strukturę paszy i zmniejszyć ryzyko awarii w sezonie. Przy zakupie lub serwisie nie wystarczy patrzeć tylko na cenę kompletu, bo równie ważne są materiał, wyważenie, sposób ostrzenia i zgodność z konkretnym modelem sieczkarni.
Noże bębna tnącego sieczkarni – za co odpowiadają i jak pracują
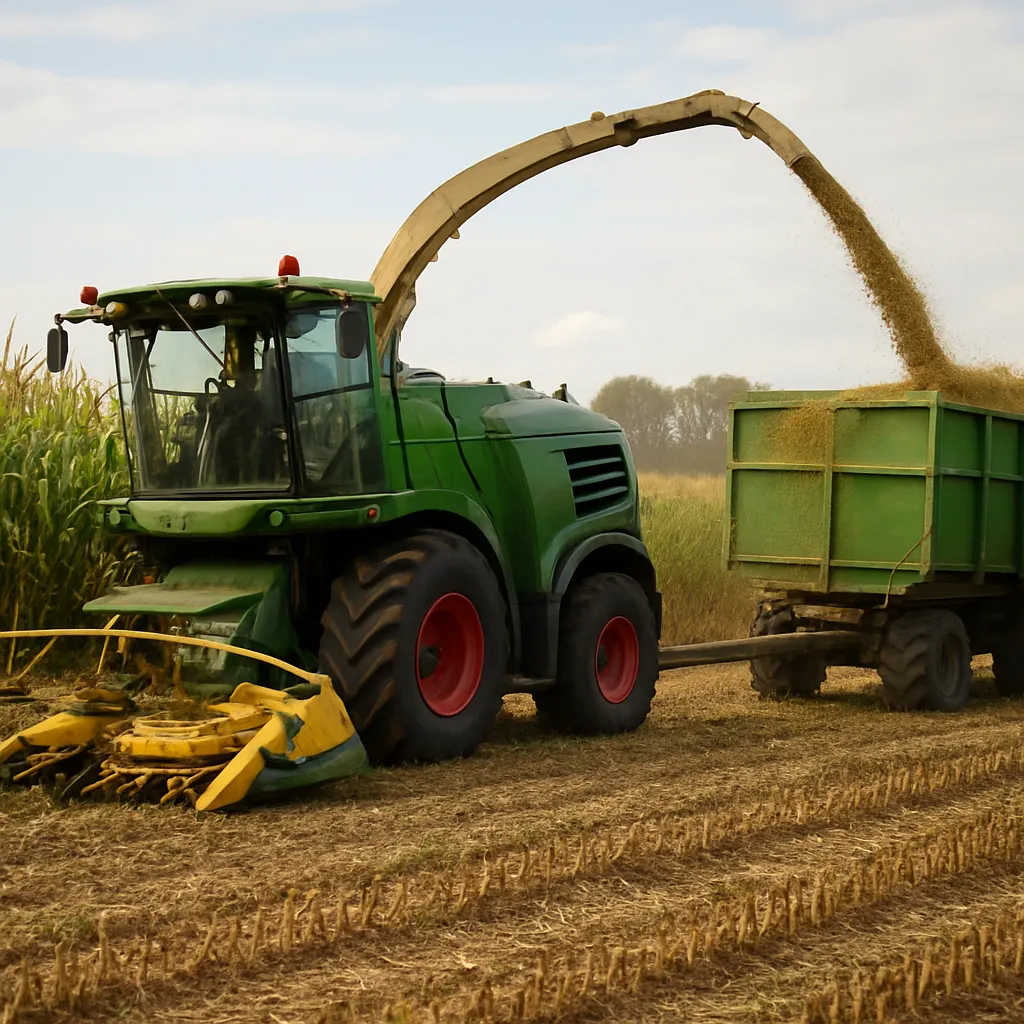
W sieczkarniach polowych i wielu maszynach do zbioru zielonki bęben tnący współpracuje z przeciwnożem, tworząc układ odpowiedzialny za odcinanie materiału roślinnego na określoną długość. Noże bębna tnącego sieczkarni wykonują bardzo intensywną pracę: z dużą prędkością przecinają łodygi, liście i masę zieloną, a w niektórych warunkach mają kontakt także z zanieczyszczeniami, takimi jak piasek, ziemia czy drobne kamienie.
Od jakości i stanu noży zależy nie tylko sam proces cięcia, ale też:
- równomierność długości sieczki,
- jakość zgniotu i dalszej obróbki materiału,
- przepustowość maszyny,
- poziom drgań bębna tnącego,
- obciążenie napędu i zużycie paliwa,
- trwałość łożysk, mocowań i elementów podających.
Tępa krawędź nie tylko gorzej tnie. W praktyce zaczyna szarpać materiał, zwiększa zapotrzebowanie mocy i pogarsza stabilność pracy całego zespołu tnącego. To szczególnie widoczne przy zbiorze kukurydzy, traw i roślin o zmiennej wilgotności.
Jak rozpoznać, że noże bębna tnącego sieczkarni wymagają ostrzenia lub wymiany
Nie zawsze trzeba czekać na wyraźną awarię. W większości przypadków zużycie noży da się zauważyć wcześniej po jakości pracy maszyny. Kluczowe jest regularne oglądanie krawędzi tnących i obserwacja zachowania sieczkarni pod obciążeniem.
Najczęstsze objawy zużycia noży
- nierówna długość cięcia materiału,
- szarpanie zamiast czystego odcinania,
- wzrost zapotrzebowania mocy i spadek wydajności,
- większe zużycie paliwa w tych samych warunkach,
- nagrzewanie się elementów układu tnącego,
- zwiększone drgania bębna,
- gorsza jakość zakiszania z powodu nierównej struktury materiału,
- hałas i niestabilna praca przy podawaniu masy.
Jeżeli na krawędziach widać wyszczerbienia, zaokrąglenie, ślady przegrzania po nieprawidłowym ostrzeniu albo nierównomierne starcie poszczególnych sztuk, komplet należy potraktować jako element wymagający serwisu. Noże bębna tnącego sieczkarni powinny zużywać się możliwie równomiernie. Gdy jedna część kompletu różni się masą lub geometrią od pozostałych, rośnie ryzyko niewyważenia bębna.
Ostrzenie noży bębna tnącego sieczkarni – najważniejsze zasady praktyczne
Ostrzenie jest normalną czynnością eksploatacyjną, ale musi być wykonane prawidłowo. Celem nie jest uzyskanie „jak najcieńszej” krawędzi, tylko przywrócenie właściwej geometrii roboczej zgodnej z wymaganiami producenta maszyny i noża. Zbyt agresywne zbieranie materiału skraca żywotność noży i może zaburzyć wyważenie bębna.
W praktyce trzeba pamiętać o kilku zasadach:
- ostrzyć cały komplet w sposób równomierny,
- unikać przegrzewania stali podczas szlifowania,
- nie zmieniać samodzielnie kąta ostrza, jeśli producent przewidział określoną geometrię,
- po ostrzeniu sprawdzić stan mocowań i gniazd noży,
- kontrolować współpracę noży z przeciwnożem,
- w razie uszkodzeń mechanicznych nie ratować noża za wszelką cenę, tylko wymienić go na nowy.
Nieprawidłowe ostrzenie często daje pozornie dobry efekt tylko na krótko. Noże szybko się tępią, materiał zaczyna być rozrywany, a operator nadrabia problem zwiększeniem obrotów lub zmniejszeniem prędkości roboczej. To podnosi koszt zbioru i przyspiesza zużycie innych podzespołów.
Znaczenie przeciwnoża i szczeliny roboczej
Nawet idealnie naostrzone noże nie zapewnią dobrego cięcia, jeśli źle ustawione jest przeciwostrze. Jakość pracy zależy od współpracy dwóch elementów: noży bębna oraz przeciwnoża. Zbyt duża szczelina powoduje szarpanie materiału, a zbyt mała zwiększa ryzyko kontaktu metalu z metalem, przegrzewania i uszkodzeń.
Dokładne ustawienie powinno być zawsze zgodne z dokumentacją producenta konkretnej sieczkarni. Nie ma jednej uniwersalnej wartości odpowiedniej dla wszystkich modeli i warunków pracy.
Jak dobrać noże bębna tnącego sieczkarni do maszyny i warunków pracy
Przy zakupie najważniejsza jest pełna zgodność z modelem maszyny, wersją bębna oraz sposobem mocowania. Liczą się nie tylko długość i otwory montażowe, ale też profil, grubość, masa jednostkowa i gatunek stali. Pozornie podobne noże mogą różnić się detalami, które wpływają na bezpieczeństwo i kulturę pracy.
Przed zamówieniem warto sprawdzić:
- numer katalogowy części lub zamiennika,
- typ sieczkarni i wersję bębna tnącego,
- rodzaj materiału, w którym maszyna pracuje najczęściej,
- czy producent dopuszcza określony typ zamienników,
- jakość wykonania otworów i powierzchni przylegania,
- czy komplet jest przeznaczony do montażu parami lub zestawami wyważonymi.
W intensywnie eksploatowanych gospodarstwach i usługach oszczędzanie na najtańszych nożach często okazuje się pozorne. Tańszy produkt może szybciej się tępić, gorzej trzymać geometrię i wymagać częstszego postoju na ostrzenie. Z kolei do maszyn pracujących okazjonalnie również nie warto kupować noży przypadkowych, bo awaria bębna lub mocowań jest wielokrotnie droższa niż różnica w cenie części.
| Element / kryterium | Dlaczego jest ważne | Na co zwrócić uwagę | Typowy problem |
|---|---|---|---|
| Zgodność z modelem sieczkarni | Zapewnia prawidłowy montaż i bezpieczną pracę | Numer części, wersja bębna, typ mocowania | Luz na mocowaniu lub brak możliwości prawidłowego ustawienia |
| Geometria ostrza | Wpływa na jakość cięcia i trwałość | Profil noża, kąt roboczy, jakość szlifu | Szarpanie materiału i szybkie tępienie |
| Materiał i obróbka cieplna | Decydują o odporności na ścieranie i pękanie | Renoma producenta, powtarzalność wykonania | Wyszczerbienia, odkształcenia, pęknięcia |
| Masa poszczególnych noży | Wpływa na wyważenie bębna | Jednolitość kompletu, montaż parami lub zestawami | Drgania, przeciążenie łożysk, hałas |
| Stan śrub i gniazd mocujących | Warunkuje pewne osadzenie noża | Zużycie otworów, ślady wybicia, jakość docisku | Przemieszczanie się noża lub uszkodzenie bębna |
Najczęstsze błędy eksploatacyjne i ich skutki
Wiele problemów z zespołem tnącym nie wynika z jakości samego noża, lecz z błędów użytkowych. Dotyczy to zwłaszcza maszyn pracujących w pośpiechu, bez regularnej kontroli i czyszczenia.
Błędy, które skracają żywotność noży
- praca stępionym kompletem przez zbyt długi czas,
- mieszanie nowych i mocno zużytych noży w jednym bębnie,
- wymiana pojedynczych sztuk bez kontroli wyważenia,
- pozostawienie zużytego lub źle ustawionego przeciwnoża,
- dokładanie przypadkowych podkładek lub elementów mocujących,
- ignorowanie zanieczyszczeń w zbieranym materiale,
- mycie i przechowywanie maszyny bez zabezpieczenia antykorozyjnego elementów roboczych.
Skutki takich zaniedbań są kosztowne. Najpierw pojawia się spadek jakości cięcia, potem wzrastają opory pracy, a następnie zaczynają cierpieć łożyska, wały, mocowania i układ napędowy. W skrajnych przypadkach uszkodzony lub źle zamocowany nóż może doprowadzić do poważnej awarii bębna tnącego.
Wymiana i kontrola noży bębna tnącego sieczkarni krok po kroku
Serwis zespołu tnącego powinien być wykonywany z zachowaniem pełnego bezpieczeństwa. Maszyna musi być unieruchomiona, napęd odłączony, a wszystkie wirujące elementy całkowicie zatrzymane. Nie wolno pracować przy układzie, który może zostać przypadkowo uruchomiony.
Praktyczna kolejność działań zwykle obejmuje:
- wyłączenie silnika i zabezpieczenie maszyny przed uruchomieniem,
- odłączenie napędu oraz upewnienie się, że bęben nie ma możliwości obrotu,
- oczyszczenie strefy roboczej z resztek materiału,
- demontaż noży zgodnie z instrukcją producenta,
- kontrolę śrub, uchwytów, gniazd i powierzchni przylegania,
- montaż noży w komplecie lub w układzie przewidzianym przez producenta,
- sprawdzenie ustawienia względem przeciwnoża,
- kontrolę ręcznego obrotu i ewentualnych kolizji przed uruchomieniem.
Nie należy zgadywać momentów dokręcania ani kolejności montażu. W tym zakresie bezwzględne pierwszeństwo ma instrukcja obsługi i dokumentacja serwisowa konkretnej sieczkarni. Dotyczy to również rodzaju śrub, podkładek czy zabezpieczeń gwintów.
Czy lepsze są noże oryginalne czy zamienniki
Nie ma jednej odpowiedzi dobrej dla każdej maszyny i każdego gospodarstwa. Oryginały zwykle dają największą pewność zgodności materiałowej, geometrii i powtarzalności wykonania. Dobre zamienniki mogą jednak sprawdzać się bardzo dobrze, pod warunkiem że pochodzą od sprawdzonego producenta i są przeznaczone dokładnie do danego modelu.
Przy porównaniu warto brać pod uwagę nie tylko cenę zakupu, ale cały koszt użytkowania:
- jak długo nóż utrzymuje ostrość,
- ile razy można go skutecznie ostrzyć,
- czy komplet zachowuje równą masę i geometrię,
- jak wpływa na zużycie paliwa i wydajność pracy,
- czy nie powoduje dodatkowych drgań i szybszego zużycia elementów bębna.
W usługach i dużych gospodarstwach nawet niewielka różnica w trwałości czy jakości cięcia może przełożyć się na realne koszty sezonu. Dlatego noże bębna tnącego sieczkarni powinny być oceniane przez pryzmat trwałości, bezpieczeństwa pracy i jakości zbieranego materiału, a nie wyłącznie ceny jednostkowej.
FAQ – noże bębna tnącego sieczkarni
Jak często ostrzyć noże bębna tnącego sieczkarni?
Nie ma jednej uniwersalnej częstotliwości. Zależy ona od modelu maszyny, rodzaju roślin, wilgotności materiału, zanieczyszczenia pola oraz intensywności pracy. Najlepszą praktyką jest kontrola jakości cięcia i regularne oględziny krawędzi roboczych zamiast trzymania się jednej stałej liczby godzin.
Po czym poznać, że noże bębna tnącego sieczkarni są tępe?
Typowe objawy to nierówna długość sieczki, szarpanie materiału, większe zużycie paliwa, spadek wydajności i wzrost obciążenia maszyny. Często pojawiają się też większe drgania oraz pogorszenie jakości zakiszanej paszy.
Czy można wymienić tylko jeden nóż bębna tnącego sieczkarni?
Technicznie bywa to możliwe, ale nie zawsze jest zalecane. Pojedyncza wymiana bez kontroli masy, geometrii i wyważenia bębna może powodować drgania oraz szybsze zużycie łożysk. W praktyce często bezpieczniej jest wymieniać noże parami lub całym kompletem, zgodnie z zaleceniami producenta.
Dlaczego po ostrzeniu noże bębna tnącego sieczkarni nadal źle tną?
Przyczyn może być kilka: zła geometria po szlifowaniu, przegrzanie ostrza, nierównomierne ostrzenie, nieprawidłowo ustawione przeciwnoże albo zużyte elementy podające. Samo ostrzenie nie rozwiąże problemu, jeśli cały układ tnący nie jest właściwie ustawiony.
Czy warto kupować zamienniki noży do sieczkarni?
Tak, ale tylko wtedy, gdy są to części dobrej jakości i w pełni zgodne z konkretnym modelem maszyny. Słabe zamienniki mogą szybciej się tępić, gorzej pracować i zwiększać ryzyko uszkodzeń bębna. Trzeba oceniać nie tylko cenę, ale też trwałość i powtarzalność wykonania.
Jakie znaczenie ma przeciwnoże przy pracy noży bębna tnącego sieczkarni?
Bardzo duże. To właśnie współpraca noża i przeciwnoża odpowiada za czyste odcinanie materiału. Nawet nowe i ostre noże nie zapewnią dobrej pracy, jeśli przeciwostrze jest zużyte albo źle ustawione.
Czy tępe noże bębna tnącego sieczkarni zwiększają zużycie paliwa?
Tak, bardzo często. Tępy układ tnący wymaga większej energii do przecięcia materiału, przez co rośnie obciążenie napędu i spada wydajność pracy. W praktyce operator częściej musi zwalniać lub pracować przy wyższym obciążeniu silnika.
Na co zwrócić uwagę przy zakupie noży bębna tnącego sieczkarni?
Najważniejsze są: zgodność z modelem sieczkarni, jakość materiału, powtarzalność wykonania, masa noży w komplecie, jakość krawędzi roboczej i sposób mocowania. Dobrze również sprawdzić stan śrub, uchwytów i gniazd, bo nawet najlepszy nóż nie będzie pracował prawidłowo w zużytym mocowaniu.